- Startseite
- Technologien
- SLA 3D-Druck (Stereolithografie)
SLA 3D-Druck (Stereolithografie)
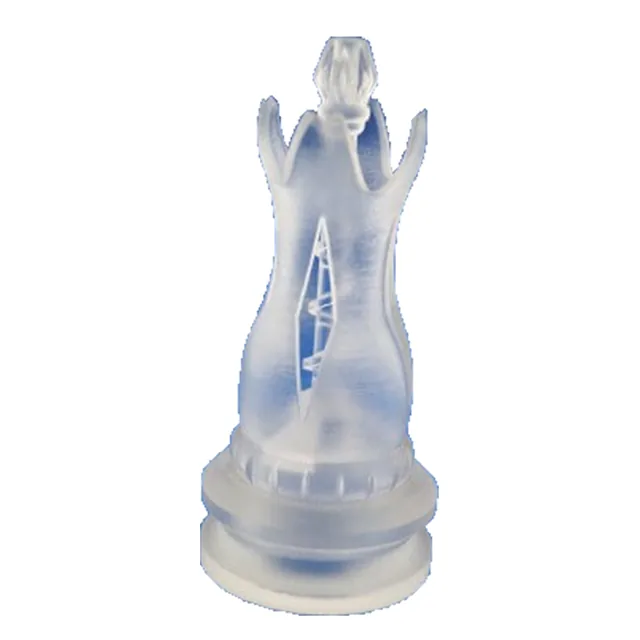
SLA (Stereolithografie) ist eine 3D-Drucktechnologie, bei der ein UV-Laser flüssiges Photopolymerharz Schicht für Schicht aushärtet. Sie liefert die glatteste Oberfläche und die feinsten Details und eignet sich für Anschauungsmodelle, präzise Prototypen und transparente Teile.
Wenn Oberflächengüte, feine Details oder Transparenz entscheidend sind – SLA-Harze von glasklar bis hitzebeständig.
Wählen Sie SLA, wenn Sie Folgendes benötigen
- Anschauungsmodelle und Gehäuse mit glatter Oberfläche
- Feine Details, Schriften und Muster
- Transparente Teile, Lichtleiter, sichtbare Kanäle
- Urmodelle für Formen und Schablonen
- Präzise Prototypen vor dem Spritzguss
Vorteile
- Die glatteste Oberfläche aller Technologien
- Die feinsten Details
- Höchste Genauigkeit: ±0,2 mm bzw. ±0,2 %
- Klare und Spezialharze
Einschränkungen
- Stützstrukturen nötig – Ansatzstellen bleiben
- Harze sind spröder als Nylon
- Mit der Zeit UV-empfindlich
- Höherer Mindestpreis (40 € pro Teil)
SLA-Materialien
Eigenschaften aus Materialdatenblättern. Klicken Sie auf ein Material, um ausführliche Daten und Konstruktionsempfehlungen zu sehen.
Transparent, glatte Oberfläche
Schlagzäh, leicht flexibel
Hochtemperaturbeständig
Fest, simuliert ABS-Eigenschaften
Flexibel, weich, feine Details
Eigenschaftstabelle aller SLA-Materialien
| Eigenschaft | Clear-Harz (SLA) | Durable-Harz (SLA) | High-Temp-Harz (SLA) | Tough-Harz (SLA) | Flex-Harz (SLA) |
|---|---|---|---|---|---|
| Technologie | Stereolithografie (SLA) | Stereolithografie (SLA) | Stereolithografie (SLA) | Stereolithografie (SLA) | Stereolithografie (SLA) |
| Zugfestigkeit | 65 MPa | 28 MPa | 58 MPa | 46 MPa | 9 MPa |
| Bruchdehnung | 6–12 % | 55 % | 3 % | 48 % | 120 % |
| Zugmodul | 2800 MPa | 660 MPa | 2750 MPa | 1900 MPa | 6 MPa |
| Biegefestigkeit | 42 MPa | 24 MPa | 94 MPa | 65 MPa | — |
| Einsatztemperatur (max.) | 70 °C | 41 °C | 240 °C | 60 °C | wird geprüft |
| Härte (Shore) | — | — | — | — | 50–80A |
| Farben | transparent (bis ca. 80 %) | grau | halbtransparent, bräunlich | grau | halbtransparent |
| Max. Abmessungen | 145 × 145 × 145 mm | 254 × 254 × 330 mm | 254 × 254 × 330 mm | 254 × 254 × 330 mm | 254 × 254 × 330 mm |
| Genauigkeit | ±0,2 mm oder ±0,2 % | ±0,2 mm oder ±0,2 % | ±0,2 mm oder ±0,2 % | ±0,2 mm oder ±0,2 % | ±0,2 mm oder ±0,2 % |
| Min. Wandstärke | 0,75 mm (bis 0,5 mm) | 0,75 mm (bis 0,5 mm) | 0,75 mm (bis 0,5 mm) | 0,75 mm (bis 0,5 mm) | 0,75 mm (bis 0,5 mm) |
| Fertigungszeit | bis zu 5 Arbeitstage · Express bis zu 3 | bis zu 5 Arbeitstage · Express bis zu 3 | bis zu 5 Arbeitstage · Express bis zu 3 | bis zu 5 Arbeitstage · Express bis zu 3 | bis zu 5 Arbeitstage · Express bis zu 3 |
| Relativer Preis | €€€€ | €€€€ | €€€€ | €€€€ | €€€€ |
| Datenblatt |
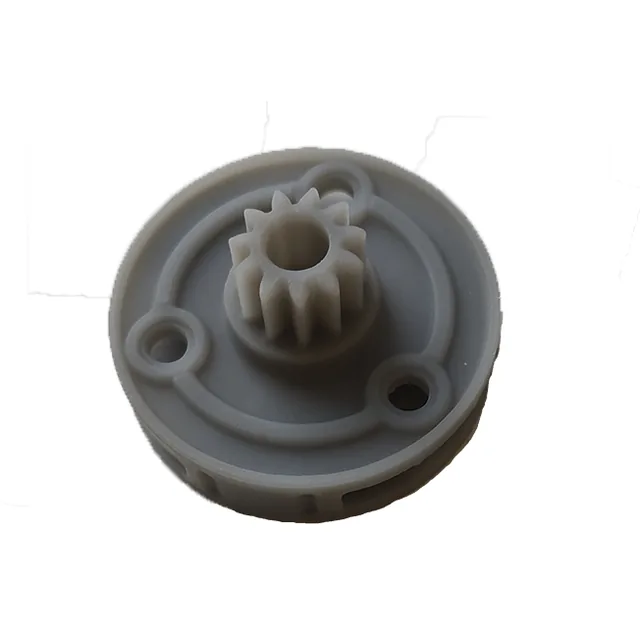
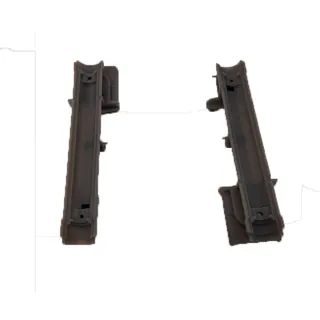
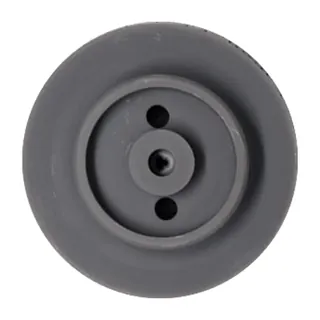
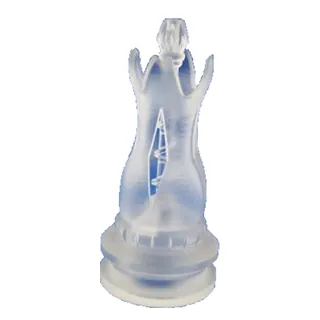
Gefertigt mit SLA
So funktioniert SLA
In einem Behälter mit flüssigem Photopolymerharz härtet ein UV-Laser den Querschnitt des Teils Schicht für Schicht aus. Die Stereolithografie ist das älteste additive Fertigungsverfahren und seit über 30 Jahren im Einsatz. Das bedeutet Reife, nicht Veralterung: SLA ist eine der zuverlässigsten Technologien für Rapid Prototyping und für Teile, bei denen die Oberflächenqualität zählt.
Wann Sie SLA wählen sollten
- Glatte Oberfläche ohne zusätzliche Nachbearbeitung – Anschauungsmodelle, Gehäuseprototypen, Urmodelle für Formen.
- Feine Details und dünne Strukturen – Kleinteile, Schriften, Muster.
- Transparenz – Clear-Harz macht innere Kanäle sichtbar und wird für Lichtleiter eingesetzt.
- Besondere Eigenschaften – High Temp (hohe Temperaturen), Tough und Durable (schlagzäh), Flex (flexibel).
Stützstrukturen und Nachbearbeitung
SLA-Teile benötigen Stützstrukturen: Diese werden entfernt und die Ansatzstellen geschliffen. Daher ist es wichtig zu wissen, welche Flächen sichtbar sind – geben Sie dies in den Anmerkungen im Konfigurator an. Handpolieren (bei Clear-Harz bis zu hoher Klarheit), Lackieren und Klarlackieren sind verfügbar.
Kostenfaktoren
- Komplexität und Größe – Teile größer als ca. 100 × 100 × 100 mm erfordern viele Stützstrukturen.
- Ausrichtung – lange, dünne Teile werden schräg (45–60°) gedruckt, was die Bauzeit verlängert.
- Manuelle Nachbearbeitung – hohe Oberflächenqualität erfordert mehr Aufwand beim Entfernen der Stützen.
Konstruieren für SLA
- Mindestwandstärke – 0,75 mm (stellenweise bis 0,5 mm).
- Hohle Teile – Ablauföffnungen, damit das Harz austreten kann.
- Große, ungestützte horizontale Flächen vermeiden.
Optionen der Oberflächenbearbeitung
Die Standard-Oberflächenbearbeitung ist inklusive. Zusätzliche Optionen wählen Sie im Konfigurator – Preis und Lieferzeit werden sofort aktualisiert.
Standard-Finish inklusive
Entfernen von überschüssigem Material und Glasperlenstrahlen (Pulvertechnologien), Entfernen der Stützstrukturen (SLA, FDM).
ohne zusätzliche Zeit
Sprühlackierung
Grundierung und Sprühlackierung in der Farbe Ihrer Wahl.
+3 Arbeitstage
Handpolitur
Schleifen und Polieren von Stützstrukturspuren und Schichtlinien von Hand.
+2 Arbeitstage
Imprägnieren / Lackieren
Die Oberfläche wird lackiert oder imprägniert – für Dichtheit, Feuchtigkeitsbeständigkeit und Glanz.
+1 Arbeitstage
SLA – häufige Fragen
Was ist SLA 3D-Druck?
SLA (Stereolithografie) ist eine Technologie, bei der ein UV-Laser flüssiges Photopolymerharz Schicht für Schicht aushärtet. Das Ergebnis sind präzise Teile mit glatter Oberfläche.
Können SLA-Teile transparent sein?
Ja – Clear-Harz ist zu etwa 80 % transparent, mit leichter Trübung. Polieren und Klarlackieren erhöhen die Klarheit zusätzlich.
Eignet sich SLA für Funktionsteile?
In manchen Fällen – Tough- und Durable-Harze sind schlagzäher, High Temp hält Hitze stand. Für dauerhafte Belastung und den Außeneinsatz ist Nylon (MJF/SLS) in der Regel die bessere Wahl.
Wie genau ist SLA?
Die typische Genauigkeit beträgt ±0,2 mm bzw. ±0,2 % (jeweils der größere Wert).