- Start
- Technologie
- Druk 3D SLA (stereolitografia)
Druk 3D SLA (stereolitografia)
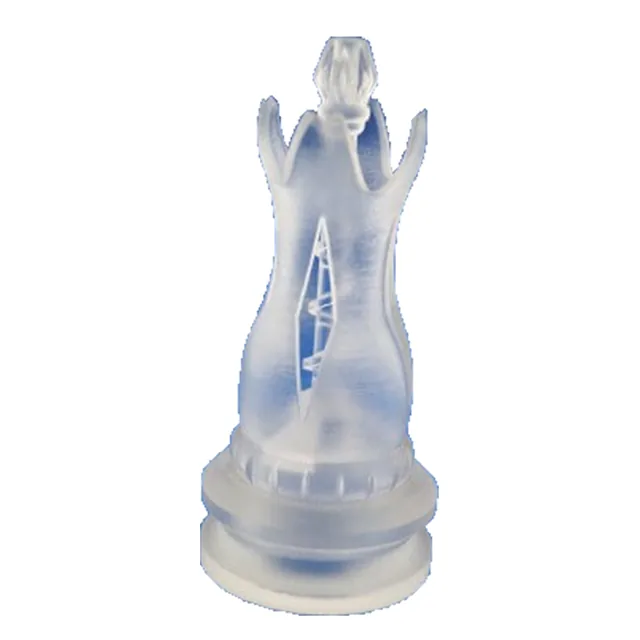
SLA (stereolitografia) to technologia druku 3D, w której laser UV warstwa po warstwie utwardza ciekłą żywicę fotopolimerową. Zapewnia najgładszą powierzchnię i najdrobniejsze detale; sprawdza się w modelach wizualnych, precyzyjnych prototypach i częściach przezroczystych.
Gdy liczy się wykończenie powierzchni, drobne detale lub przezroczystość – żywice SLA od przezroczystych po odporne na temperaturę.
Wybierz SLA, gdy potrzebujesz
- Modeli wizualnych i obudów o gładkiej powierzchni
- Drobnych detali, napisów i wzorów
- Części przezroczystych, światłowodów, widocznych kanałów
- Modeli wzorcowych do form i szablonów
- Precyzyjnych prototypów przed formowaniem
Zalety
- Najgładsza powierzchnia spośród wszystkich technologii
- Najdrobniejsze detale
- Najwyższa dokładność: ±0,2 mm lub ±0,2 %
- Żywice przezroczyste i specjalistyczne
Ograniczenia
- Wymaga podpór – pozostają ślady
- Żywice są bardziej kruche niż poliamid
- Z czasem wrażliwe na promieniowanie UV
- Wyższa cena minimalna (40 € za część)
Materiały SLA
Właściwości z kart danych materiałów. Kliknij materiał, aby zobaczyć pełne dane i zalecenia projektowe.
Przezroczysta, gładka powierzchnia
Udarna, lekko elastyczna
Odporna na wysoką temperaturę
Wytrzymała, symuluje właściwości ABS
Elastyczna, miękka, drobne detale
Tabela właściwości wszystkich materiałów SLA
| Właściwość | Żywica Clear (SLA) | Żywica Durable (SLA) | Żywica High Temp (SLA) | Żywica Tough (SLA) | Żywica Flex (SLA) |
|---|---|---|---|---|---|
| Technologia | Stereolitografia (SLA) | Stereolitografia (SLA) | Stereolitografia (SLA) | Stereolitografia (SLA) | Stereolitografia (SLA) |
| Wytrzymałość na rozciąganie | 65 MPa | 28 MPa | 58 MPa | 46 MPa | 9 MPa |
| Wydłużenie przy zerwaniu | 6–12 % | 55 % | 3 % | 48 % | 120 % |
| Moduł sprężystości przy rozciąganiu | 2800 MPa | 660 MPa | 2750 MPa | 1900 MPa | 6 MPa |
| Wytrzymałość na zginanie | 42 MPa | 24 MPa | 94 MPa | 65 MPa | — |
| Temperatura robocza (maks.) | 70 °C | 41 °C | 240 °C | 60 °C | do potwierdzenia |
| Twardość (Shore) | — | — | — | — | 50–80A |
| Kolory | przezroczysty (do ~80%) | szary | półprzezroczysty, brązowawy | szary | półprzezroczysty |
| Maks. wymiary | 145 × 145 × 145 mm | 254 × 254 × 330 mm | 254 × 254 × 330 mm | 254 × 254 × 330 mm | 254 × 254 × 330 mm |
| Dokładność | ±0,2 mm lub ±0,2 % | ±0,2 mm lub ±0,2 % | ±0,2 mm lub ±0,2 % | ±0,2 mm lub ±0,2 % | ±0,2 mm lub ±0,2 % |
| Min. ścianka | 0,75 mm (do 0,5 mm) | 0,75 mm (do 0,5 mm) | 0,75 mm (do 0,5 mm) | 0,75 mm (do 0,5 mm) | 0,75 mm (do 0,5 mm) |
| Czas produkcji | do 5 dni roboczych · ekspres do 3 | do 5 dni roboczych · ekspres do 3 | do 5 dni roboczych · ekspres do 3 | do 5 dni roboczych · ekspres do 3 | do 5 dni roboczych · ekspres do 3 |
| Cena względna | €€€€ | €€€€ | €€€€ | €€€€ | €€€€ |
| Karta danych |
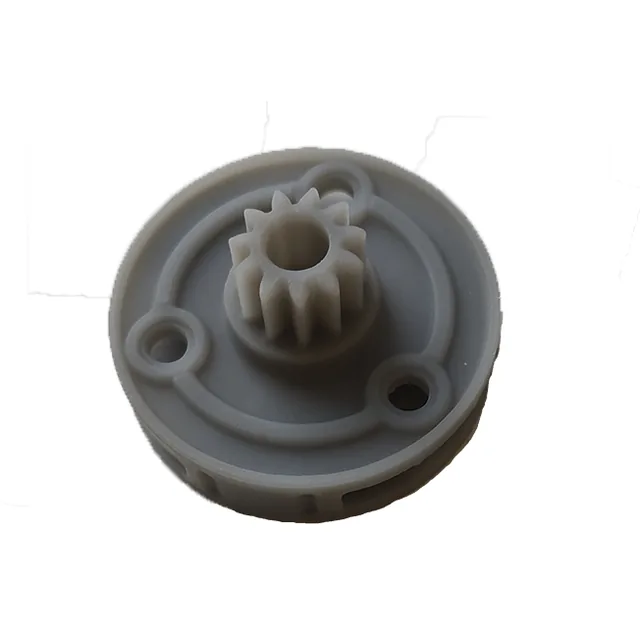
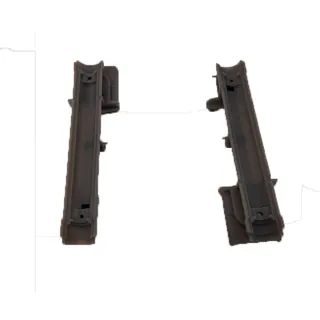
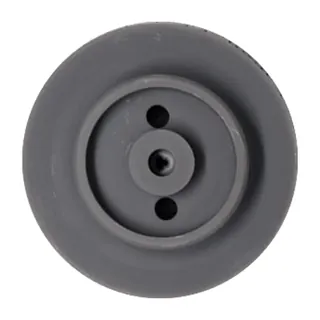
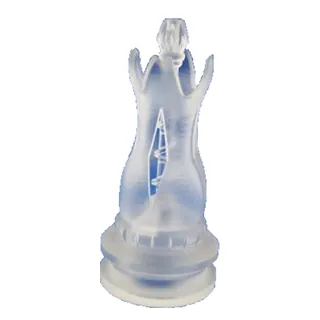
Wykonane w SLA
Jak działa SLA
W zbiorniku z ciekłą żywicą fotopolimerową laser UV warstwa po warstwie utwardza przekrój części. Stereolitografia to najstarsza technologia wytwarzania przyrostowego, stosowana od ponad 30 lat. Oznacza to dojrzałość, a nie przestarzałość: SLA to jedna z najbardziej niezawodnych technologii do szybkiego prototypowania i wytwarzania części, w których liczy się jakość powierzchni.
Kiedy wybrać SLA
- Gładka powierzchnia bez dodatkowej obróbki – modele wizualne, prototypy obudów, modele wzorcowe do form.
- Drobne detale i cienkie elementy – małe części, napisy, wzory.
- Przezroczystość – żywica Clear pozwala zobaczyć kanały wewnętrzne i jest stosowana do światłowodów.
- Właściwości specjalne – High Temp (wysoka temperatura), Tough i Durable (odporne na uderzenia), Flex (elastyczna).
Podpory i obróbka
Części SLA wymagają podpór: są one usuwane, a ich ślady szlifowane. Dlatego ważne jest, które powierzchnie będą widoczne – zaznacz to w uwagach w konfiguratorze. Dostępne są ręczne polerowanie (do wysokiej przejrzystości w przypadku żywicy Clear), lakierowanie i lakier bezbarwny.
Czynniki kosztowe
- Złożoność i rozmiar – części większe niż ok. 100 × 100 × 100 mm wymagają wielu podpór.
- Orientacja – długie, cienkie części drukuje się pod kątem (45–60°), co wydłuża czas wydruku.
- Ręczna obróbka końcowa – wysoka jakość powierzchni wymaga więcej pracy przy usuwaniu podpór.
Projektowanie dla SLA
- Minimalna grubość ścianki – 0,75 mm (miejscami do 0,5 mm).
- Części puste w środku – otwory odpływowe umożliwiające wypłynięcie żywicy.
- Unikaj dużych niepodpartych powierzchni poziomych.
Opcje wykończenia
Standardowe wykończenie jest w cenie. Dodatki wybierz w konfiguratorze – cena i termin aktualizują się od razu.
Wykończenie standardowe w cenie
Usunięcie nadmiaru materiału i piaskowanie kulkami szklanymi (technologie proszkowe), usunięcie podpór (SLA, FDM).
bez dodatkowego czasu
Lakierowanie natryskowe
Gruntowanie i lakierowanie natryskowe w wybranym kolorze.
+3 dni roboczych
Polerowanie ręczne
Ręczne szlifowanie i polerowanie śladów po podporach i linii warstw.
+2 dni roboczych
Impregnacja / lakierowanie
Powierzchnia lakierowana lub impregnowana – dla szczelności, odporności na wilgoć i połysku.
+1 dni roboczych
SLA – najczęściej zadawane pytania
Czym jest druk 3D SLA?
SLA (stereolitografia) to technologia, w której laser UV warstwa po warstwie utwardza ciekłą żywicę fotopolimerową. Efektem są dokładne części o gładkiej powierzchni.
Czy części SLA mogą być przezroczyste?
Tak – żywica Clear ma ok. 80 % przezroczystości, z lekkim zmętnieniem. Polerowanie i lakier bezbarwny dodatkowo zwiększają przejrzystość.
Czy SLA nadaje się do części funkcjonalnych?
W niektórych przypadkach – żywice Tough i Durable są bardziej odporne na uderzenia, a High Temp wytrzymuje wysoką temperaturę. Przy długotrwałych obciążeniach i zastosowaniach zewnętrznych lepszym wyborem jest zwykle poliamid (MJF/SLS).
Jaka jest dokładność SLA?
Typowa dokładność to ±0,2 mm lub ±0,2 % (obowiązuje wartość większa).