- Startseite
- Technologien
- MJF 3D-Druck (HP Multi Jet Fusion)
MJF 3D-Druck (HP Multi Jet Fusion)
MJF (HP Multi Jet Fusion) ist eine industrielle 3D-Drucktechnologie, bei der eine Schicht Polymerpulver mithilfe eines Schmelzmittels und Infrarotwärme verschmolzen wird. Sie erzeugt dichte, feste, nahezu isotrope Teile aus PA12- und PA11-Nylon ohne Stützstrukturen – geeignet für Funktionsprototypen und Serienfertigung.
Eine der schnellsten und wirtschaftlichsten Technologien für Nylonteile – vom einzelnen Prototyp bis zu Serien von Hunderten Stück.
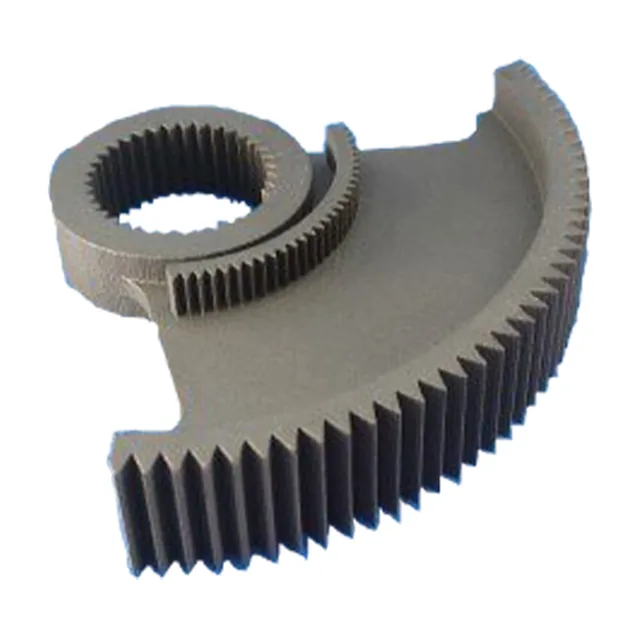
Wählen Sie MJF, wenn Sie Folgendes benötigen
- Funktionsprototypen, die sich wie Spritzgussteile verhalten
- Kleine und mittlere Serien (10–1.000+ Stück) ohne Werkzeug
- Gehäuse, Halterungen, Schnappverbindungen, Scharniere und montierte Mechanismen
- Komplexe Geometrien: innere Kanäle, Gitter, durchbrochene Strukturen
- Ersatzteile auf Abruf
Vorteile
- Feste, dichte, nahezu isotrope Teile
- Keine Stützstrukturen – maximale Gestaltungsfreiheit
- Schnell und wirtschaftlich für Serien
- Hervorragend schwarz einfärbbar
Einschränkungen
- Matte, leicht körnige Oberfläche
- Naturfarbe Grau (Weiß oder Farbe nur bei bestimmten Werkstoffen)
- Große ebene Flächen können sich verziehen
- Bauraum begrenzt auf 380 × 380 × 284 mm
MJF-Materialien
Eigenschaften aus Materialdatenblättern. Klicken Sie auf ein Material, um ausführliche Daten und Konstruktionsempfehlungen zu sehen.
Fest, vielseitig, ideal für Serien
Flexibler, schlagzäher
Leicht, chemikalienbeständig
Flexibel, elastisch, verschleißfest
Steifer, maßhaltiger
Vollfarbige PA12-Teile
Eigenschaftstabelle aller MJF-Materialien
| Eigenschaft | PA12 (MJF) | PA11 (MJF) | PP Polypropylen (MJF) | TPU 88A/90A (MJF) | PA12 GB mit Glaskugeln (MJF) | CB PA12 Full Color (MJF) |
|---|---|---|---|---|---|---|
| Technologie | HP Multi Jet Fusion (MJF) | HP Multi Jet Fusion (MJF) | HP Multi Jet Fusion (MJF) | HP Multi Jet Fusion (MJF) | HP Multi Jet Fusion (MJF) | HP Multi Jet Fusion (MJF) |
| Zugfestigkeit | 48 MPa | 52 MPa | 25 MPa | wird geprüft | 30 MPa | wird geprüft |
| Bruchdehnung | 15–20 % | 35–50 % | wird geprüft | 240 % | 10 % | wird geprüft |
| Zugmodul | 1700–1800 MPa | 1800 MPa | 1400 MPa | — | 2500–2700 MPa | wird geprüft |
| Biegefestigkeit | 48 MPa | 52 MPa | 25 MPa | wird geprüft | 30 MPa | wird geprüft |
| Einsatztemperatur (max.) | 175 °C | 185 °C | 70 °C | 100 °C | 175 °C | wird geprüft |
| Härte (Shore) | 80D | 80D | 80D | 88–90A | 82D | wird geprüft |
| Farben | grau, schwarz, weiß | grau, schwarz, weiß | grau, schwarz | grau, schwarz | grau | vollfarbig |
| Max. Abmessungen | 380 × 380 × 284 mm | 380 × 380 × 284 mm | 380 × 380 × 284 mm | 380 × 380 × 284 mm | 380 × 380 × 284 mm | 380 × 380 × 284 mm |
| Genauigkeit | ±0,3 mm oder ±0,3 % | ±0,3 mm oder ±0,3 % | ±0,3 mm oder ±0,3 % | ±0,3 mm oder ±0,3 % | ±0,3 mm oder ±0,3 % | ±0,3 mm oder ±0,3 % |
| Min. Wandstärke | 0,75 mm (bis 0,5 mm) | 0,75 mm (bis 0,5 mm) | 0,75 mm (bis 0,5 mm) | 0,75 mm (bis 0,5 mm) | 0,75 mm (bis 0,5 mm) | 0,75 mm (bis 0,5 mm) |
| Fertigungszeit | bis zu 7 Arbeitstage · Express bis zu 4 | bis zu 7 Arbeitstage · Express bis zu 4 | bis zu 7 Arbeitstage · Express bis zu 4 | bis zu 7 Arbeitstage · Express bis zu 4 | bis zu 7 Arbeitstage · Express bis zu 4 | bis zu 7 Arbeitstage · Express bis zu 4 |
| Relativer Preis | €€€€ | €€€€ | €€€€ | €€€€ | €€€€ | €€€€ |
| Datenblatt |
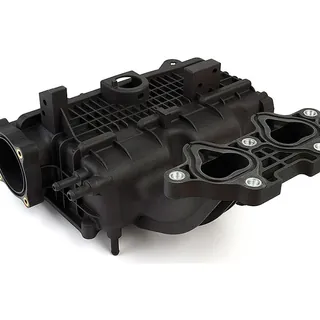
Gefertigt mit MJF
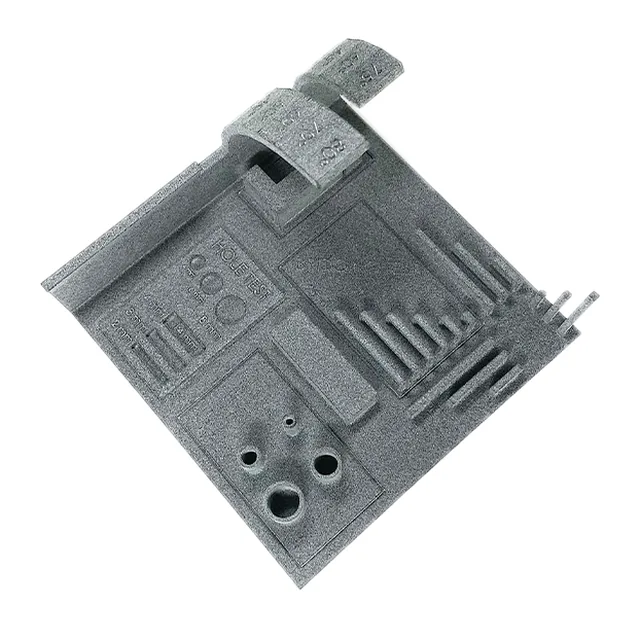
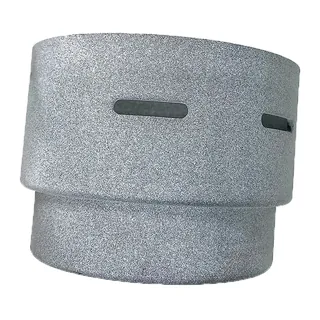
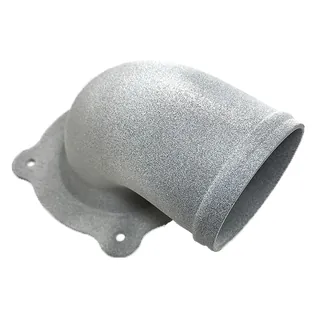
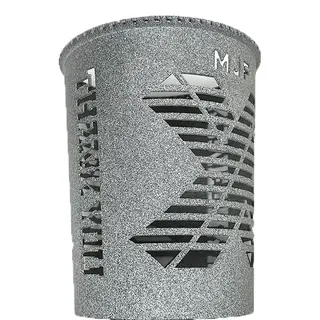
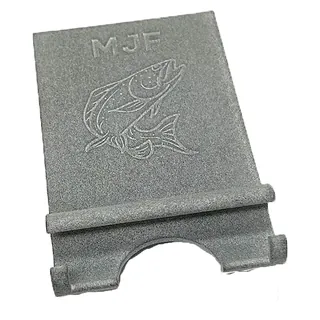
So funktioniert MJF
Eine dünne (80 µm) Schicht Polymerpulver wird im Bauraum aufgetragen. Druckköpfe bringen dort, wo das Teil entsteht, ein Fusing Agent (Schmelzmittel) und entlang der Kontur ein Detailing Agent auf. Anschließend fährt eine Infrarot-Energiequelle über die Schicht: Pulver mit Schmelzmittel nimmt mehr Energie auf und verschmilzt, während das umgebende Pulver lose bleibt. Der Detailing Agent erzeugt an der Kontur einen präzisen Temperaturunterschied – das Ergebnis sind scharfe Kanten und klar ausgeprägte feine Details.
Jede Schicht wird in wenigen Sekunden verschmolzen, was MJF zu einer der schnellsten industriellen 3D-Drucktechnologien macht. Das nicht verschmolzene Pulver stützt die Teile, daher sind keine Stützstrukturen erforderlich, und der gesamte Bauraum kann mit Dutzenden oder Hunderten Teilen gefüllt werden.
Warum MJF-Teile so fest sind
- Dichte nahe 100 % – mechanische Eigenschaften nahe an spritzgegossenem Kunststoff.
- Nahezu isotrope Eigenschaften – ähnliche Festigkeit in allen Richtungen, da das Schmelzmittel in jeder Schicht aufgebracht wird.
- 1200 dpi Auflösung in XY und 80-µm-Schichten – feine Details und dünne Strukturen (bis ca. 0,6 mm bei Strukturen).
Wann MJF am wirtschaftlichsten ist
Der MJF-Preis wird vor allem durch den Materialverbrauch und den belegten Bauraum bestimmt, nicht durch die Maschinenzeit. Damit eignet sich MJF besonders für:
- kleine und mittlere Serien – Dutzende oder Hunderte Teile in einem Baujob;
- komplexe Geometrien – innere Kanäle, Gitterstrukturen und montierte Mechanismen treiben die Kosten nicht wie bei der Zerspanung in die Höhe;
- Ersatzteile – auf Abruf gefertigt, ohne Lagerhaltung.
Bei Serien von 300–1.500 Stück ist MJF oft wirtschaftlicher als Spritzguss, da kein Werkzeug benötigt wird. Mehr dazu: 3D-Druck oder Spritzguss.
Oberfläche und Nachbearbeitung
Die MJF-Oberfläche ist matt und leicht körnig; die Naturfarbe ist Grau. Die Standard-Nachbearbeitung (Entpulvern und Glasperlenstrahlen) ist inklusive. Die Teile lassen sich sehr gut schwarz einfärben; außerdem sind chemisches Glätten oder Gleitschleifen, Lackieren und Gewindeeinsätze verfügbar.
Konstruieren für MJF
- Mindestwandstärke – 0,75 mm, bei manchen Strukturen bis 0,5 mm; für tragende Wände 1,5–2 mm oder mehr wählen.
- In geschlossenen Hohlräumen mindestens eine Öffnung von 2–3 mm zum Entfernen des Pulvers vorsehen.
- Separate bewegliche Teile benötigen ein Spiel von mindestens 0,5–1 mm.
- Große ebene Flächen können sich verziehen – versteifen Sie sie mit Rippen.
Mehr im Konstruktionsleitfaden.
Optionen der Oberflächenbearbeitung
Die Standard-Oberflächenbearbeitung ist inklusive. Zusätzliche Optionen wählen Sie im Konfigurator – Preis und Lieferzeit werden sofort aktualisiert.
Standard-Finish inklusive
Entfernen von überschüssigem Material und Glasperlenstrahlen (Pulvertechnologien), Entfernen der Stützstrukturen (SLA, FDM).
ohne zusätzliche Zeit
Tauchfärben (schwarz)
Das Bauteil wird in ein Färbebad getaucht – gleichmäßiges, tiefes Schwarz, das feine Details nicht zusetzt.
+1 Arbeitstage
Sprühlackierung
Grundierung und Sprühlackierung in der Farbe Ihrer Wahl.
+3 Arbeitstage
Chemisches Glätten
Die Oberfläche wird chemisch geglättet – geringere Rauheit, leichter zu reinigen, dichtere Oberfläche.
+2 Arbeitstage
Gleitschleifen
Die Bauteile werden in Schleifkörpern bearbeitet – gleichmäßig glattere Oberfläche und abgerundete Kanten.
+1 Arbeitstage
Gewindeeinsätze
Metallische Gewindeeinsätze werden in vorbereitete Bohrungen eingeschmolzen. Geben Sie die Anzahl pro Bauteil an.
+1 Arbeitstage
Gewindeschneiden
Gewinde werden direkt in vorbereitete Bohrungen im Kunststoff geschnitten. Geben Sie Anzahl und Gewindegröße in den Anmerkungen an.
+1 Arbeitstage
Imprägnieren / Lackieren
Die Oberfläche wird lackiert oder imprägniert – für Dichtheit, Feuchtigkeitsbeständigkeit und Glanz.
+1 Arbeitstage
MJF – häufige Fragen
Was ist MJF 3D-Druck?
MJF (Multi Jet Fusion) ist ein von HP entwickeltes Pulverbettverfahren. Druckköpfe bringen Schmelz- und Detailing-Mittel auf eine Schicht Polymerpulver auf, die anschließend von einer Infrarot-Energiequelle verschmolzen wird. Das Ergebnis sind dichte, feste Teile ohne Stützstrukturen.
Welche Werkstoffe gibt es für MJF?
PA12 (am häufigsten), PA11, glaskugelgefülltes PA12 (PA12 GB), Polypropylen (PP), TPU-Elastomer und vollfarbiges CB PA12.
Wie genau ist MJF?
Die typische Genauigkeit beträgt ±0,3 mm bzw. ±0,3 % (jeweils der größere Wert). Die Schichtdicke beträgt 80 µm, die XY-Auflösung 1200 dpi.
MJF oder SLS – was soll ich wählen?
Beide erzeugen feste Nylonteile ohne Stützstrukturen. MJF ist bei Serien oft günstiger und liefert ein dichteres Teil; SLS bietet einen größeren Bauraum und eine größere Auswahl an Spezialwerkstoffen. Laden Sie Ihr Modell hoch, um die Preise beider Verfahren zu vergleichen.
Sind MJF-Teile hitzebeständig?
Die Einsatztemperatur von PA12 liegt bei bis zu ca. 175 °C, die von PA11 bei bis zu ca. 185 °C (laut Datenblatt; abhängig von der Belastung). Für den dauerhaften Einsatz bei hohen Temperaturen sprechen Sie bitte mit einem Ingenieur.