- Start
- Technologie
- Druk 3D MJF (HP Multi Jet Fusion)
Druk 3D MJF (HP Multi Jet Fusion)
MJF (HP Multi Jet Fusion) to przemysłowa technologia druku 3D, w której warstwa proszku polimerowego jest stapiana za pomocą środka stapiającego i ciepła podczerwonego. Pozwala wytwarzać gęste, wytrzymałe, niemal izotropowe części z poliamidu PA12 i PA11 bez podpór – odpowiednie do prototypów funkcjonalnych i produkcji seryjnej.
Jedna z najszybszych i najbardziej opłacalnych technologii dla części z poliamidu – od pojedynczego prototypu po serie setek sztuk.
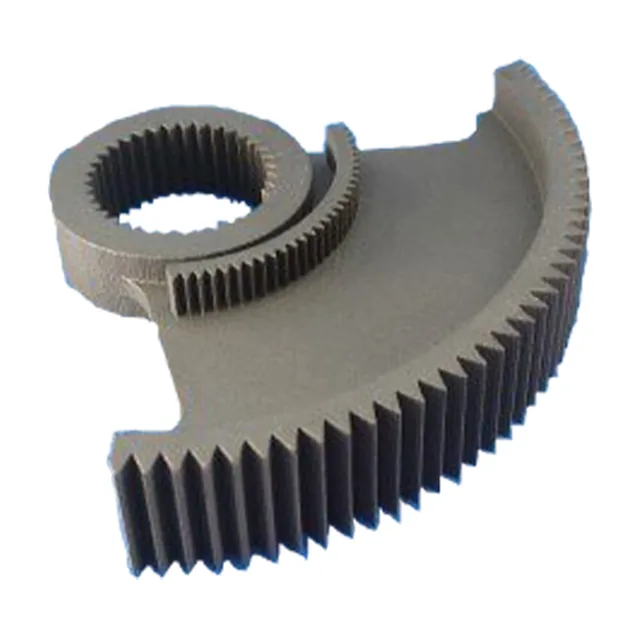
Wybierz MJF, gdy potrzebujesz
- Prototypów funkcjonalnych zachowujących się jak części wtryskowe
- Małych i średnich serii (10–1000+ sztuk) bez oprzyrządowania
- Obudów, wsporników, zatrzasków, zawiasów i zmontowanych mechanizmów
- Złożonych kształtów: kanałów wewnętrznych, struktur kratowych i ażurowych
- Części zamiennych na żądanie
Zalety
- Wytrzymałe, gęste, niemal izotropowe części
- Brak podpór – swoboda projektowania
- Szybko i opłacalnie przy seriach
- Doskonale przyjmuje czarne barwienie
Ograniczenia
- Matowa, lekko ziarnista powierzchnia
- Naturalny kolor szary (biały lub kolorowy tylko w niektórych materiałach)
- Duże płaskie powierzchnie mogą się odkształcać
- Przestrzeń robocza ograniczona do 380 × 380 × 284 mm
Materiały MJF
Właściwości z kart danych materiałów. Kliknij materiał, aby zobaczyć pełne dane i zalecenia projektowe.
Wytrzymały, uniwersalny, idealny do serii
Bardziej elastyczny, bardziej udarny
Lekki, odporny chemicznie
Elastyczny, sprężysty, odporny na ścieranie
Sztywniejszy, bardziej stabilny wymiarowo
Pełnokolorowe części z PA12
Tabela właściwości wszystkich materiałów MJF
| Właściwość | PA12 (MJF) | PA11 (MJF) | PP polipropylen (MJF) | TPU 88A/90A (MJF) | PA12 GB z kulkami szklanymi (MJF) | CB PA12 Full Color (MJF) |
|---|---|---|---|---|---|---|
| Technologia | HP Multi Jet Fusion (MJF) | HP Multi Jet Fusion (MJF) | HP Multi Jet Fusion (MJF) | HP Multi Jet Fusion (MJF) | HP Multi Jet Fusion (MJF) | HP Multi Jet Fusion (MJF) |
| Wytrzymałość na rozciąganie | 48 MPa | 52 MPa | 25 MPa | do potwierdzenia | 30 MPa | do potwierdzenia |
| Wydłużenie przy zerwaniu | 15–20 % | 35–50 % | do potwierdzenia | 240 % | 10 % | do potwierdzenia |
| Moduł sprężystości przy rozciąganiu | 1700–1800 MPa | 1800 MPa | 1400 MPa | — | 2500–2700 MPa | do potwierdzenia |
| Wytrzymałość na zginanie | 48 MPa | 52 MPa | 25 MPa | do potwierdzenia | 30 MPa | do potwierdzenia |
| Temperatura robocza (maks.) | 175 °C | 185 °C | 70 °C | 100 °C | 175 °C | do potwierdzenia |
| Twardość (Shore) | 80D | 80D | 80D | 88–90A | 82D | do potwierdzenia |
| Kolory | szary, czarny, biały | szary, czarny, biały | szary, czarny | szary, czarny | szary | pełnokolorowy |
| Maks. wymiary | 380 × 380 × 284 mm | 380 × 380 × 284 mm | 380 × 380 × 284 mm | 380 × 380 × 284 mm | 380 × 380 × 284 mm | 380 × 380 × 284 mm |
| Dokładność | ±0,3 mm lub ±0,3 % | ±0,3 mm lub ±0,3 % | ±0,3 mm lub ±0,3 % | ±0,3 mm lub ±0,3 % | ±0,3 mm lub ±0,3 % | ±0,3 mm lub ±0,3 % |
| Min. ścianka | 0,75 mm (do 0,5 mm) | 0,75 mm (do 0,5 mm) | 0,75 mm (do 0,5 mm) | 0,75 mm (do 0,5 mm) | 0,75 mm (do 0,5 mm) | 0,75 mm (do 0,5 mm) |
| Czas produkcji | do 7 dni roboczych · ekspres do 4 | do 7 dni roboczych · ekspres do 4 | do 7 dni roboczych · ekspres do 4 | do 7 dni roboczych · ekspres do 4 | do 7 dni roboczych · ekspres do 4 | do 7 dni roboczych · ekspres do 4 |
| Cena względna | €€€€ | €€€€ | €€€€ | €€€€ | €€€€ | €€€€ |
| Karta danych |
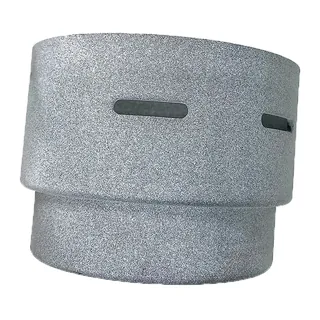
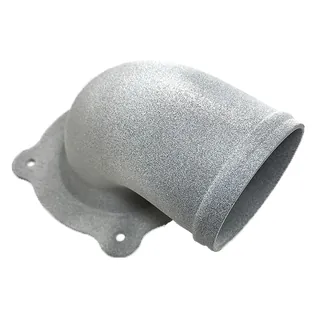
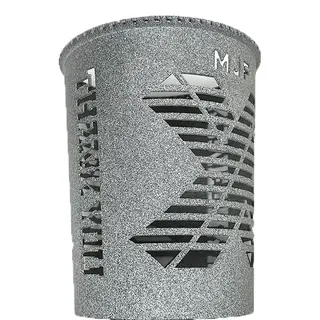
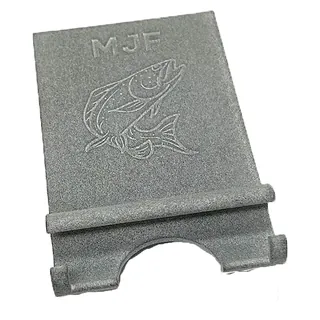
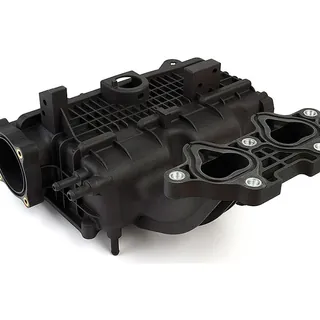
Wykonane w MJF
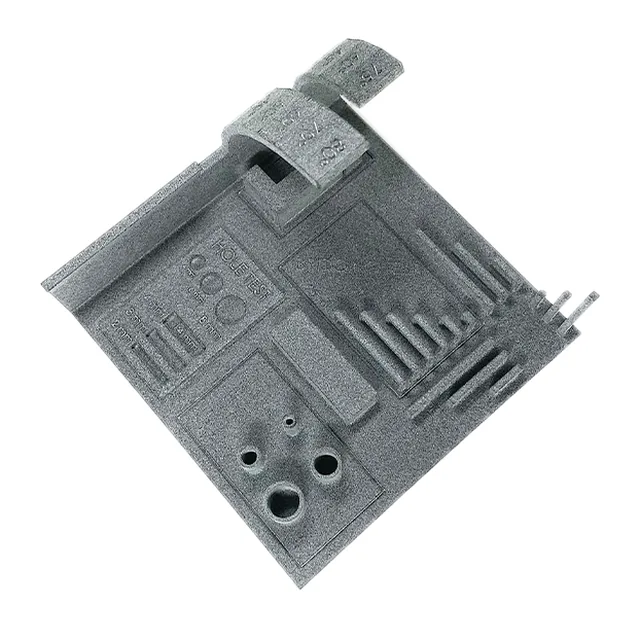
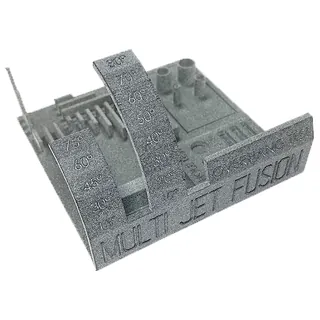
Jak działa MJF
Cienka (80 µm) warstwa proszku polimerowego jest rozprowadzana w komorze roboczej. Głowice drukujące nanoszą środek stapiający (fusing agent) w miejscach, gdzie powstanie część, oraz środek konturujący (detailing agent) wzdłuż jej obrysu. Następnie nad warstwą przesuwa się źródło energii podczerwonej: proszek ze środkiem stapiającym pochłania więcej energii i się stapia, a proszek wokół pozostaje sypki. Środek konturujący tworzy precyzyjną różnicę temperatur na obrysie – efektem są ostre krawędzie i wyraźne drobne detale.
Każda warstwa jest stapiana w kilka sekund, dzięki czemu MJF należy do najszybszych przemysłowych technologii druku 3D. Niewykorzystany proszek podtrzymuje części, więc nie są potrzebne struktury podporowe, a całą objętość komory można wypełnić dziesiątkami lub setkami części.
Dlaczego części MJF są wytrzymałe
- Gęstość bliska 100 % – właściwości mechaniczne zbliżone do tworzywa formowanego wtryskowo.
- Właściwości niemal izotropowe – podobna wytrzymałość we wszystkich kierunkach, ponieważ środek stapiający nanoszony jest w każdej warstwie.
- Rozdzielczość 1200 dpi w XY i warstwy 80 µm – drobne detale i cienkie elementy (w strukturach do ok. 0,6 mm).
Kiedy MJF jest najbardziej opłacalny
Cena w MJF zależy głównie od zużycia materiału i przestrzeni zajmowanej przez część w komorze, a nie od czasu pracy maszyny. Dlatego technologia szczególnie dobrze sprawdza się przy:
- małych i średnich seriach – dziesiątki lub setki części w jednym zadaniu;
- złożonych kształtach – kanały wewnętrzne, struktury kratowe i zmontowane mechanizmy nie podnoszą kosztu tak jak w obróbce skrawaniem;
- częściach zamiennych – wytwarzanych na żądanie, bez magazynu.
Przy seriach 300–1500 sztuk MJF jest często bardziej opłacalny niż formowanie wtryskowe, ponieważ nie wymaga oprzyrządowania. Więcej: druk 3D a formowanie wtryskowe.
Powierzchnia i obróbka
Powierzchnia MJF jest matowa i lekko ziarnista; naturalny kolor to szary. Standardowa obróbka (odpylanie i piaskowanie szklanymi kulkami) jest wliczona w cenę. Części bardzo dobrze przyjmują czarne barwienie; dostępne są także wygładzanie chemiczne lub wibracyjne, lakierowanie natryskowe i wkładki gwintowane.
Projektowanie dla MJF
- Minimalna grubość ścianki – 0,75 mm, w niektórych strukturach do 0,5 mm; dla ścianek nośnych wybierz 1,5–2 mm lub więcej.
- W zamkniętych przestrzeniach zostaw co najmniej jeden otwór 2–3 mm do usunięcia proszku.
- Oddzielne części ruchome wymagają luzów co najmniej 0,5–1 mm.
- Duże płaskie powierzchnie mogą się odkształcać – wzmocnij je żebrami.
Więcej w poradniku projektowania.
Opcje wykończenia
Standardowe wykończenie jest w cenie. Dodatki wybierz w konfiguratorze – cena i termin aktualizują się od razu.
Wykończenie standardowe w cenie
Usunięcie nadmiaru materiału i piaskowanie kulkami szklanymi (technologie proszkowe), usunięcie podpór (SLA, FDM).
bez dodatkowego czasu
Barwienie zanurzeniowe (czarne)
Część zanurzana jest w kąpieli barwiącej – równomierna, głęboka czerń, która nie zalewa drobnych detali.
+1 dni roboczych
Lakierowanie natryskowe
Gruntowanie i lakierowanie natryskowe w wybranym kolorze.
+3 dni roboczych
Wygładzanie chemiczne
Powierzchnia wygładzana chemicznie – mniejsza chropowatość, łatwiejsze czyszczenie, szczelniejsza powierzchnia.
+2 dni roboczych
Polerowanie wibracyjne
Części szlifowane w mediach ściernych – równomiernie gładsza powierzchnia i zaokrąglone krawędzie.
+1 dni roboczych
Wkładki gwintowane
Metalowe wkładki gwintowane wtapiane na gorąco w przygotowane otwory. Podaj ilość na część.
+1 dni roboczych
Gwintowanie
Gwint nacinany bezpośrednio w tworzywie w przygotowanych otworach. Ilość i rozmiar gwintu podaj w uwagach.
+1 dni roboczych
Impregnacja / lakierowanie
Powierzchnia lakierowana lub impregnowana – dla szczelności, odporności na wilgoć i połysku.
+1 dni roboczych
MJF – najczęściej zadawane pytania
Czym jest druk 3D MJF?
MJF (Multi Jet Fusion) to technologia stapiania w złożu proszku opracowana przez HP. Głowice drukujące nanoszą środki stapiający i konturujący na warstwę proszku polimerowego, a źródło energii podczerwonej ją stapia. Efektem są gęste, wytrzymałe części bez podpór.
Jakie materiały są dostępne dla MJF?
PA12 (najpopularniejszy), PA11, PA12 wypełniony kulkami szklanymi (PA12 GB), polipropylen (PP), elastomer TPU oraz pełnokolorowy CB PA12.
Jaka jest dokładność MJF?
Typowa dokładność to ±0,3 mm lub ±0,3 % (obowiązuje wartość większa). Grubość warstwy wynosi 80 µm, a rozdzielczość w XY – 1200 dpi.
MJF czy SLS – co wybrać?
Obie technologie wytwarzają wytrzymałe części z poliamidu bez podpór. MJF jest często tańszy przy seriach i daje gęstszą część; SLS ma większą przestrzeń roboczą i szerszy wybór materiałów specjalistycznych. Prześlij model, aby porównać ceny w obu technologiach.
Czy części MJF są odporne na temperaturę?
Temperatura pracy PA12 wynosi do ok. 175 °C, a PA11 do ok. 185 °C (wg kart danych; zależy od obciążenia). W przypadku długotrwałej pracy w wysokiej temperaturze skonsultuj się z inżynierem.